

Bevezetés
Az Electronic Manufacturing Services (EMS) és a hardver kutatás-fejlesztés területén a Surface Mount Technology (SMT) iparági szabvánnyá vált. Azon belülSMT összeszerelési folyamat, az újrafolyós forrasztás kétségtelenül az a "kritikus lépés", amely meghatározza a végtermék minőségét. Legyen Ön SMT gyári beszerzési menedzser, elektronikai mérnök vagy elektronikai gyártó vállalkozó, az újrafolyós forrasztás alapelveinek és működési technikáinak elsajátítása nemcsak a hibaarányok jelentős csökkentését, hanem a gyártási költségek optimalizálását és a piaci versenyképesség növelését is eredményezheti.
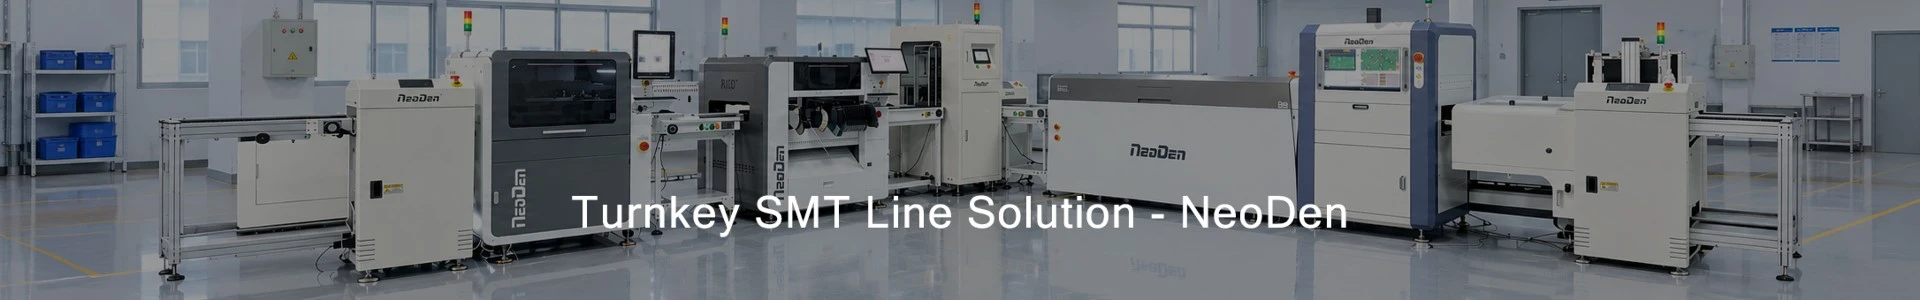
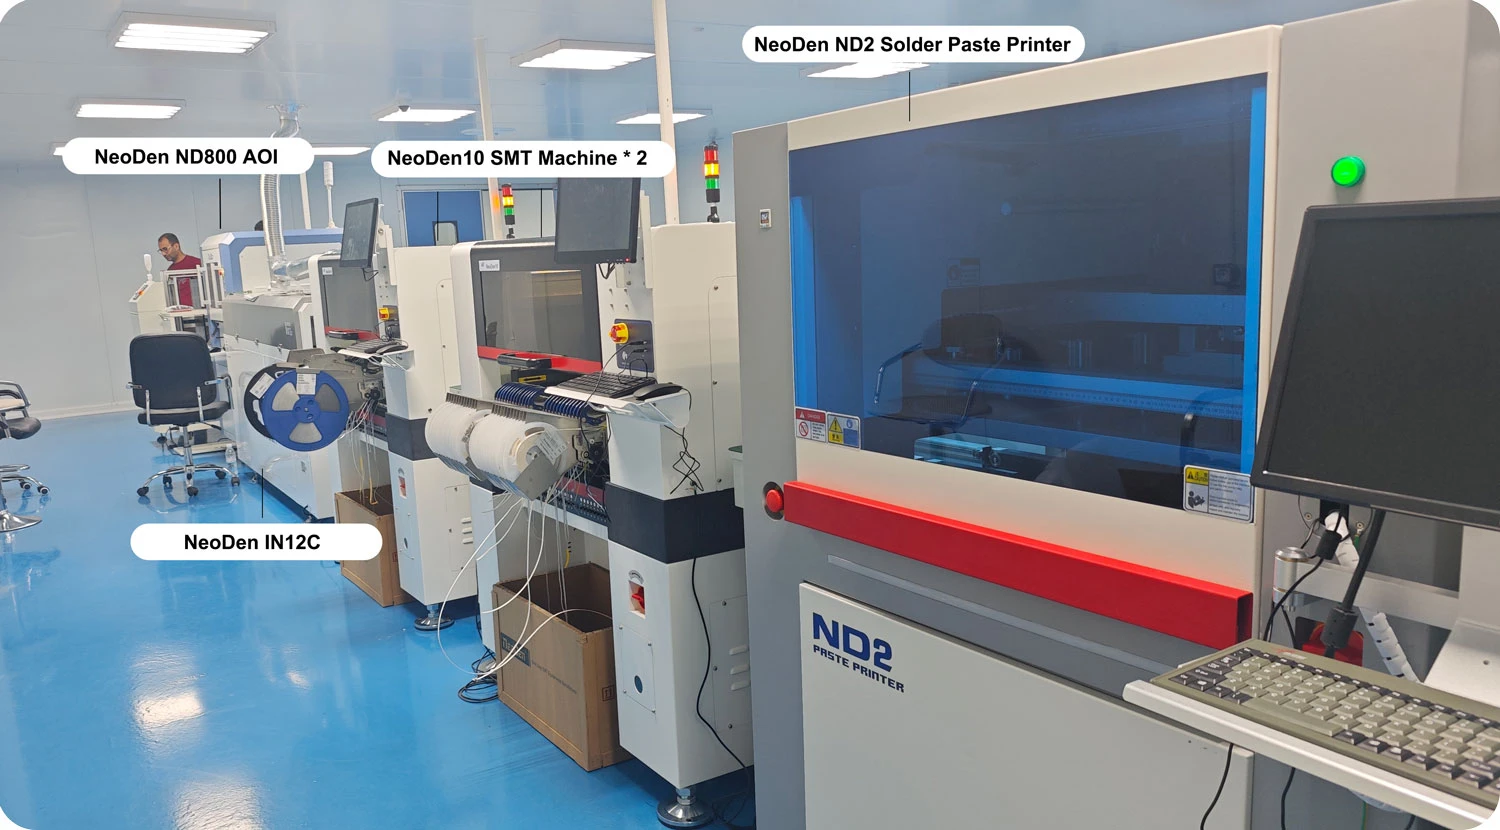
Ez a cikk az újrafolyatásos forrasztás alapelveivel kezdődik, belemélyed a hőmérsékleti profilok beállításának technikáiba, és az iparág fájdalmas pontjainak feltárásával feltárja, miértNeoDen IN12Cválasztott felszerelésévé váltkis és közepes méretű{0}}PCBA gyártósorokés K+F laboratóriumok.

Mi van Reflow forrasztás?
Az újrafolyós forrasztás olyan módszer, amely mechanikai és elektromos kapcsolatokat hoz létre a felületre{0}}szerelt alkatrészek és a nyomtatott áramköri lap hordozója között a paszta újraolvasztásával,-mint a lágyforrasztás, amelyet előre felvittek a nyomtatott áramköri lapokra. A kézi forrasztáshoz képest az újrafolyós forrasztás olyan előnyöket kínál, mint a nagy hatékonyság, jó konzisztencia és tömeggyártásra való alkalmasság.
Az elméleti leírás szerint aNeoDen IN12C használati útmutató, a szabványos reflow forrasztási folyamat elsősorban 4 lépésből áll:
- Előfűtési zóna:A PCB szobahőmérsékletről az aktiválási hőmérsékletre melegszik. A fűtési sebességet ebben a szakaszban 1-3 fok/másodperc között kell szabályozni. A túl nagy sebesség a kerámia kondenzátorok megrepedését okozhatja, míg a túl lassú sebesség a fluxus idő előtti elpárolgását okozhatja.
- Áztatás/aktív zóna:A hőmérsékletet körülbelül 150-190 fokon tartják. Az elsődleges cél az egyenletes hőmérséklet-eloszlás biztosítása a PCB-n és az alkatrészek között, a fluxus aktiválása és az oxidok eltávolítása.
- Reflow zóna:A hőmérséklet eléri a csúcspontját (általában 230-250 fok), a forraszanyag megolvasztja a kötéseket. Ennek a szakasznak 10-60 másodpercig kell tartania. Ha túl hosszú, a fémpor oxidálódik.
- Hűtési zóna:A forrasztási kötések megszilárdulnak. Az ideális hűtési görbének tükröznie kell a visszafolyási zónát, hogy sűrű kristályszerkezetet és nagyobb szilárdságot biztosítson a forrasztási kötésekben.
E négy szakasz megértése jelenti az SMT összeszerelési folyamat optimalizálásának alapját.
Legfontosabb tipp: Hogyan állítsuk be a Perfect Reflow forrasztási hőmérsékleti profilt?
A hőmérséklet-profil a visszafolyó forrasztás szíve, közvetlenül meghatározza a forrasztási hozamot.

1. A hőmérsékleti zónák és a szállítószalag sebessége közötti kapcsolat megértése
A NeoDen IN12C 12 hőmérsékleti zónával rendelkezik (6 felső / 6 alsó), így pontosabban szimulálja az ideális hőmérsékleti profilt, mint a hagyományos 6 zónás berendezések. Minél több hőmérsékleti zóna van, annál finomabb a hőmérsékleti gradiensek szabályozása. A szállítószalag sebessége határozza meg a PCB tartózkodási idejét az egyes hőmérsékleti zónákban. Egy tipikus forrasztási profil 3-4 perces melegítési időt igényel. A felhasználóknak a PCB mérete, vastagsága és alkatrészsűrűsége alapján kell megadniuk a beállításokat, a forrasztópaszta gyártója által biztosított paramétertáblázatokkal együtt.
2. Valós idejű -figyelés és adatmegjelenítés
A NeoDen IN12C intelligens hőmérsékleti profilt vizsgáló rendszerrel van felszerelve. Hőmérséklet-érzékelők csatlakoztatásával a berendezés valós idejű -hőmérsékletprofilokat jeleníthet meg a PCB felületéről. A kézikönyv azt javasolja, hogy a legpontosabb adatok elérése érdekében rögzítsenek hőelemeket a NYÁK-lapok és az alkatrészek vezetékei közé. A mért görbét a standard görbével összehasonlítva a mérnökök finom-beállíthatják a hőmérsékletet az egyes zónákban, hogy biztosítsák, hogy a tábla tényleges hőmérséklete megegyezzen a beállított értékkel.
3. Testreszabott beállítások különböző nyomtatott áramköri lapokhoz
A dupla-rétegű, többrétegű és vastag-réz PCB-k nagyobb hőelnyelő képességgel rendelkeznek, és magasabb hőmérséklet-beállítást vagy lassabb szállítószalag-sebességet igényelnek, míg az egy-rétegű vagy papír-alapú PCB-k alacsonyabb hőmérsékletet igényelnek a túlmelegedés és a vetemedés elkerülése érdekében. Az IN12C 40 munkafájl tárolását támogatja, ami lehetővé teszi a különböző termékek receptjeinek gyors visszakeresését, és jelentősen javítja az átállás hatékonyságát.
Útmutató kezdőknek a buktatók elkerüléséhez
A tényleges gyártás során a forrasztási hibák elkerülhetetlenek. A NeoDen IN12C hibaelhárítási kézikönyv alapján az alábbiakban felsoroljuk a gyakori problémákat és azok megoldásait:
- Ón golyók:Általában a túl gyors előmelegítés miatti túlzott fluxuspárolgás okozza. A megoldás a hőmérsékleti rámpa sebességének csökkentése vagy az előfűtési zóna hőmérsékletének csökkentése.
- Hiányos áttördelés:Okozhatja az elégtelen fűtés vagy a komponens árnyékhatása. Javasoljuk, hogy csökkentse a szállítószalag sebességét vagy növelje az alsó fűtést.
- PCB vetemedés:A felső és az alsó közötti túlzott hőmérséklet-különbség okozza. Csökkentse az előmelegítő zóna és az alsó fűtési zóna közötti hőmérsékletkülönbséget, vagy növelje a szállítószalag sebességét.
- Kétoldalas{0}}forrasztási kihívások:Kétoldalas NYÁK-lapoknál ajánlatos először az A oldalt forrasztani, majd megfordítani a lapot, és a B oldalt forrasztani. Az IN12C támogatja a felső -fűtési stratégiát, hogy biztosítsa, hogy a már-forrasztott A oldalon lévő alkatrészek ne váljanak le a magas hőmérséklet miatt.
Ezen túlmenően a környezeti szagok és a füstelszívás a fő fájdalompontok a laboratóriumi körülmények között. A hagyományos berendezések külső füstelvezető csatornákat igényelnek, amelyek telepítése bonyolult. A NeoDen IN12C beépített-forrasztófüst-szűrő rendszerrel rendelkezik, amely hatékonyan szűri a káros gázokat. Szabványos irodákban vagy tiszta helyiségekben használható külső légcsatorna nélkül, így egyszerre környezetbarát és védi a személyzet egészségét.
Miért a NeoDen IN12C a legjobb választás a PCBA-gyártók és a K+F laboratóriumok számára?
A gyártók számára a berendezés kiválasztása nemcsak a teljesítménytől, hanem a megtérüléstől is függ. A NeoDen IN12C kivételes ár-érték arányt mutat a következő területeken:
1. A karbantartástól mentes-lánctervezés csökkenti a működési költségeket
A hagyományos újrafolyós forrasztógépek szénacél láncokat használnak, amelyek rendszeres, magas hőmérsékletű-kenőanyagot igényelnek, és hajlamosak a rozsdásodásra a hosszabb állásidő során. Az IN12C rozsdamentes acél hálós láncsínt alkalmaz, amely karbantartás-mentes, rozsdaálló- és könnyű (<5 kg). This not only reduces daily maintenance costs but also lowers motor load, extending the equipment's lifespan.
2. Jelentős energiamegtakarítási-előnyök
Az IN12C a fűtőcsöveket nagy -teljesítményű alumíniumötvözet fűtőlemezekre cseréli, magas hőkompenzációs hatékonyságot és alacsony energiafogyasztást kínálva. A tipikus üzemi teljesítmény mindössze 2,2 kW. A becslések szerint az egyetlen év alatt megtakarított áram akár egy második egység vásárlásának költségeit is fedezheti. A működési költségekre koncentráló vállalkozók számára ez jelentős rejtett előnyt jelent.
3. Nagy pontosság és stabilitás
A hőmérséklet-szabályozás pontossága eléri a ±0,5%-ot. A független légkeringető kialakítású hűtőzónával kombinálva hatékonyan elszigeteli a külső környezeti zavarokat. Akár 0201 kis alkatrészeket, akár összetett BGA/QFN chipeket kezel, könnyedén kezeli őket.


Márkabiztosítás: SMT szakértők 15 éves tapasztalattal
2010-es megalakulása óta a NeoDen több mint 15 éve specializálódott a kisméretű SMT berendezések területén.
- Globális bizalom:A termékeket világszerte több mint 130 országba exportálják, több mint 10 000 elégedett ügyféllel.
- Műszaki szakértelem:Több mint 70 szabadalommal és CE-tanúsítvánnyal rendelkezik, amely biztosítja a nemzetközi biztonsági szabványoknak való megfelelést.
- Szolgáltatási kötelezettség:Több mint 30 minőség-ellenőrző és műszaki támogatási mérnökből álló személyzettel megígérjük, hogy 24 órán belül professzionális megoldásokat kínálunk.
A NeoDen elkötelezett amellett, hogy az SMT-automatizálást minden lelkes és professzionális gyártó számára elérhetővé tegye, egyablakos SMT-megoldásokat kínálva a nyomtatástól és az elhelyezéstől az újrafolyatásig forrasztásig.
A berendezés hatékony működése: A NeoDen IN12C napi karbantartása
- Szűrőcsere:A beépített{0}}füstszűrő rendszer szűrőjét ajánlatos 8 havonta cserélni (a használat gyakoriságától függően). A csere folyamata egyszerű,-egyszerűen távolítsa el a rögzítőcsavarokat.
- Lánc ellenőrzése:Bár a hálólánc kenésmentes-, a zökkenőmentes működés érdekében rendszeres ellenőrzést igényel.
- Tisztítás és karbantartás:Rendszeresen tisztítsa meg a maradékot a kemencekamrából, hogy biztosítsa az akadálytalan légáramlást.
Az egyszerű karbantartási eljárások kevesebb állásidőt és nagyobb termelési hatékonyságot jelentenek.
Következtetés
A reflow forrasztási technológia elsajátítása és a megfelelő berendezések kiválasztása közvetlenül befolyásolja a hardvertermékek telepítésének sebességét és minőségét. 12-zónás precíz hőmérséklet-szabályozásával, beépített-füstszűrésével, karbantartás-mentes láncával és energia-hatékony kialakításával a NeoDen IN12C ideális választás a kisméretű SMT gyártósorokhoz 2026-ban.
Készen áll az SMT gyártósor optimalizálására?
Legyen szó vállalkozó az első SMT gyártósorát felállítva, vagy tapasztalt mérnök, aki hatékonyabb forrasztási megoldást keres, a NeoDen IN12C professzionális -minőségű forrasztási teljesítményt nyújt.
[Tekintse meg a teljes NeoDen IN12C adatlapot most]
[Forduljon szakértő csapatunkhoz ingyenes konzultációért]
Hagyja, hogy a NeoDen segítsen felgyorsítani a termékiterációt és versenyelőnyt szerezni a piacon.