

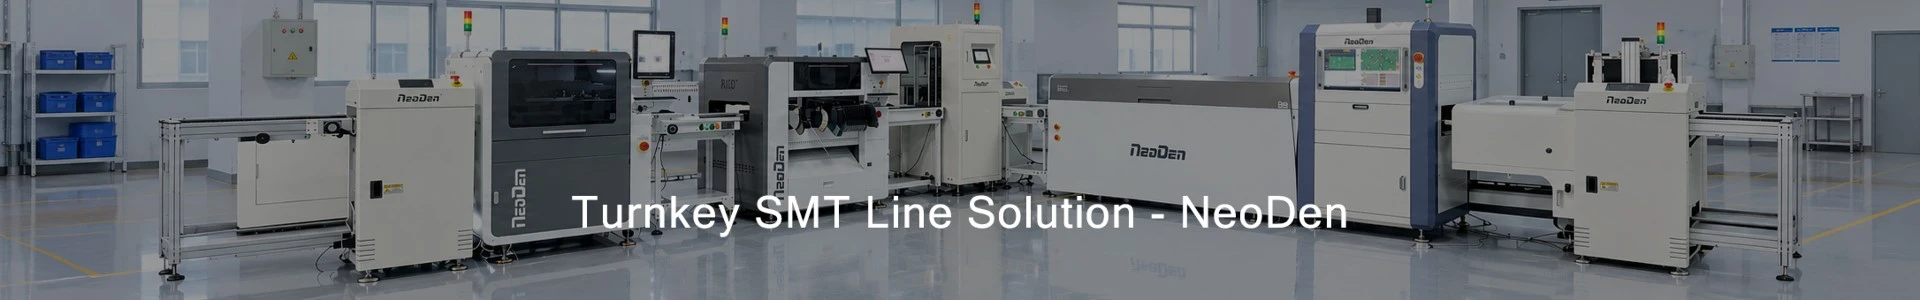
Bevezetés
EgySMT gyártósor, aforrasztópaszta nyomtatóaz első lépés a teljes elektronikus összeszerelési folyamatban. Alapvető berendezésként, amely megelőzi aalkatrész elhelyezési szakasz, funkciója a forrasztópaszta precíz nyomtatása a NYÁK felületére a PCB-párnák elhelyezkedésének megfelelően.
Az iparági tapasztalatok azt mutatják, hogy az SMT összeszerelési folyamatában előforduló forrasztási hibák túlnyomó többsége-, mint például a hidegforrasztási kötések, forrasztási hidak és a sírkövezések Ezért a forrasztópaszta nyomtatók működési elveinek megértése és az ésszerű kiválasztási kritériumok elsajátítása elengedhetetlen egy stabil és hatékony SMT gyártósor létrehozásához.

Mit csinál egy forrasztópaszta nyomtató?
1. Alapvető szerepe az SMT gyártósoron
Egy tipikus SMT gyártási folyamat a következőképpen foglalható össze:Forrasztópaszta nyomtatás ➔ Alkatrészek elhelyezése ➔ Reflow forrasztás ➔ Ellenőrzés.
A forrasztópaszta nyomtatás nem egyszerűen "forrasztópaszta NYÁK-ra kenése", hanem egy precíziós folyamat, amely több paraméter összehangolt kölcsönhatását igényli. A kiváló-minőségű átvitel érdekében a berendezésnek pontosan vezérelnie kell a következő alapvető műveleteket:
- PCB és stencil igazítás:Konzisztens fizikai hivatkozást biztosít a tábla és a sablon között.
- Jelölési pont felismerés és javítás:Optikai rendszeren keresztül korrigálja a mikron{0}}szinteltéréseket.
- A gumibetét nyomása és a nyomtatási sebesség:Szabályozza a forrasztópaszta áramlását és kitöltését a sablonnyílásokon belül.
- Kiürítési folyamat és sablontisztítás:Biztosítja a teljes forrasztópaszta képződést, és nem hagy maradékot a stencil alsó oldalán.
Fogadva aNeoDen ND450 teljesen automatikus forrasztópaszta nyomtatópéldaként integrálja a fenti vezérlési folyamatokat egy egységes szoftverrendszerbe állítható PCB-sávok, kettős-kamerás látórendszer, 3-tengelyes beállító platform és egy elektro-pneumatikus lebegő gumibetét feje révén, ezáltal automatizált nyomtatásvezérlést valósít meg.
2. Miért befolyásolja közvetlenül a forrasztópaszta nyomtatási minősége a PCB forrasztását?
Ha a nyomtatási szakaszban hibák lépnek fel, a későbbi elhelyezési és újrafolyós forrasztási folyamatok gyakran nem tudják kijavítani azokat, ami közvetlenül forrasztási hibákhoz vezet. A gyakori nyomtatási problémák a következők:
- Forrasztópaszta eltolódása:Forrasztási hidat okoz a csapok között vagy az egyik végén hideg csatlakozásokat.
- Nem megfelelő lefedettség/nem elegendő forrasztás:Gyenge forrasztási kötéseket vagy szakadt áramköröket eredményez.
- Formázás kihúzása{0}}/összecsukása:Rövidzárlatot okoz a szomszédos érintkezők között.
- Nem elegendő PCB támogatás:A tábla deformálódását okozza, ami egyenetlen nyomtatási vastagságot eredményez.
A nyomtatási eltolódások gyakori problémájának megoldására a NeoDen ND450 3-tengelyes PCB-beállító platformmal és nagy pontosságú mágneses skála visszacsatoló rendszerrel van felszerelve. A Mark Camera kalibrációval kombinálva ez a beállítás minimálisra csökkenti a forrasztási hibákat, amelyeket a forrás mechanikai vagy helyzeti eltérései okoznak.

Hogyan működik a forrasztópaszta nyomtató?
A teljesen automatikus forrasztópaszta nyomtató működése négy egymást követő szabványos lépésre osztható:
1. lépés: A PCB belép a szállítószalagba, és elhelyezkedik
A PCB a szállítószalagon keresztül jut be a gépbe. Ekkor a gép automatikusan beállítja a szállítószalag szélességét, rögzíti a NYÁK oldalait, és megemeli az alján lévő támasztó gyűszűket.
Példa a felszerelésre: Az ND450 állítható emelőplatformmal és 45 fokos vezetősín kialakítással rendelkezik, amely lehetővé teszi a különböző vastagságú PCB-k stabil alátámasztását, a kezdeti helyzet kalibrációját egy 3 tengelyes platform végzi.
2. lépés: A nyomtatott áramkör és a stencil vizuális igazítása
A NYÁK gyártási tűréseinek és a mechanikai rögzítési hibáknak a kiküszöbölése érdekében a berendezés aktiválja a Mark Camera felismerő rendszert:
- A felső és alsó kamera a NYÁK-on, illetve a sablonon lévő jelölési pontokat szkenneli.
- A képfeldolgozó rendszer kiszámítja a kettő közötti relatív helyzeti eltérést.
- A 3-tengelyes beállító platform finom-hangolja a nyomtatott áramköri lap helyzetét a mikron szintű precíziós igazítás érdekében.
Példa a felszerelésre: Az ND450 kettős (felső és alsó) kamerarendszerrel van felszerelve, amelyet egy 6 csatornás állítható világítási rendszer egészít ki, lehetővé téve, hogy alkalmazkodjon a PCB-felületek azonosítási követelményeihez különböző anyagokkal, színekkel és fényvisszaverési szintekkel.
3. lépés: A gumibetét átnyomja a forrasztópasztát a sablonnyílásokon
Az igazítás befejezése után a sablon szorosan érintkezik a PCB-vel. A gumibetét feje előre beállított sebességgel és nyomással halad előre, így a forrasztópaszta végiggurul a sablonon. A folyamat során nyíróerők hatására a forrasztópaszta folyni kezd, és kitölti a sablonnyílásokat.
Példa a felszerelésre: Az ND450 elektromos + levegő{2}}felfüggesztő gumibetét fejet alkalmaz, amely zárt-hurkú pneumatikus és elektronikus vezérlőáramköröket használ a gumibetét nyomásának valós időben történő kiegyensúlyozására, megelőzve a stencilsérülést a túlzott nyomás vagy az elégtelen nyomás okozta forrasztási maradék miatt.
4. lépés: Stencilbontás és PCB-kimenet
A nyomtatás befejezése után a NYÁK-emelő platform függőlegesen leereszkedik, elválasztva a nyomtatott áramköri lapokat a sablontól. A kiszerelési sebesség és a kiszerelési távolság közvetlenül meghatározza a forrasztópaszta éleinek élességét. Ezt követően a PCB átkerül a következő folyamatba, és a berendezés a beállításoktól függően automatikus tisztító programot indít a stencil alsó részére.
Milyen alapvető paramétereket kell figyelembe vennie forrasztópaszta nyomtató vásárlásakor?
A beszerzési és műszaki személyzet számára azt javasoljuk, hogy a nyomtató értékelésekor a következő hat műszaki dimenzióra összpontosítsanak:
[ 1. NYÁK mérete és vastagsága ] ─── [ 2. Befogó- és tartószerkezet ] ─── [ 3. Sablon befogási merevsége ]─── [ 4. Látásbeállítás pontossága ]────Beállítás és paraméterezés ]─── [ 6. Automatikus tisztító modul ]
1. PCB méret és vastagság kompatibilitási tartomány
Mérje fel, hogy a berendezés sínbeállítási lehetőségei lefedik-e jelenlegi és jövőbeli termékcsaládjait, beleértve a maximális és minimális PCB-méreteket, valamint a szabálytalan alakú, vastag vagy vékony táblákkal való kompatibilitást. Az ND450 emelőplatformjának kialakítása zökkenőmentesen alkalmazkodik a különböző vastagságú nyomtatott áramkörök specifikációihoz.
2. PCB pozicionálási és rögzítési módszerek
A nem megfelelő szorítómerevség a tábla elmozdulását okozhatja nyomtatás közben. Az oldalsó rögzítés mellett ügyelni kell az alsó gyűszű elrendezés rugalmasságára is, nehogy a PCB felület megereszkedjen. Az ND450 egy vezérorsó/anya holtjáték-eltávolító mechanizmust alkalmaz egy 3-tengelyes platformmal együtt, hogy biztosítsa a sima, hézagmentes rögzítési folyamatot.
3. A stencil rögzítő szerkezet stabilitása
A sablonkeret merevsége közvetlenül befolyásolja a{0}}nyomtatási pontosság hosszú távú ismételhetőségét. Értékelni kell a kereszttartó és a pneumatikus reteszelő szerkezet anyagát. Az ND450 stencil-keresztgerendája precíziós-megmunkálású CNC-vel, mindkét oldalán nagy-pontos lineáris vezetőkkel párosítva, és kettős pneumatikus hengerrel rögzítve, így biztosítva, hogy a stencil rögzítése után ne mozduljon el mikro{6}}.
4. Vision Mark Recognition System
Ha kizárólag a mechanikus pozicionálásra hagyatkozik, az nem felel meg a finom{0}}magasságú alkatrészek követelményeinek. Értékelni kell a kamerák számát, a fényforráscsatornák számát, valamint az összetett jelek (például oxidáció vagy szabálytalan formák) felismerési algoritmusainak stabilitását. Az ND450 kettős kamerát kombinál zárt-hurkú mágneses skála visszacsatolással, ami nagymértékben megnöveli az interferenciával szembeni ellenállását az igazítás során.
5. A gumibetét nyomásának és nyomtatási paramétereinek állíthatósága
A különböző viszkozitású és stencilnyílás-méretű forrasztópasztához egyező nyomtatási sebességre, kioldási távolságra és{0}}kiadás előtti szünetidőre van szükség. A szoftvernek független, intuitív paraméterkonfigurációs felülettel kell rendelkeznie. Az ND450 vezérlőszoftvere átfogó modult biztosít a nyomtatási és kiadási paraméterek beállításához, megkönnyíti a gép beállítását és a vonalváltásokat.
6. Automatikus stencil alsó tisztítás
A nyomatok számának növekedésével a forrasztópaszta könnyen beszivároghat a sablon aljára, ami a betét szennyeződését okozza. Az automatikus tisztítási funkciók (vegytisztítás, nedves tisztítás és vákuumszívás) kulcsfontosságúak a folyamatos termelési hozam biztosításához. Az ND450 folyadékszóró modullal és hajtóműves{3}}motoros porszívórendszerrel van felszerelve, amelyek hatékonyan tartják szárazon és tisztán a sablon alsó részét.
Automatikus forrasztópaszta nyomtató vs. kézi forrasztópaszta nyomtató
| Összehasonlítási kritériumok | Kézi/fél{0}}automatikus forrasztópaszta nyomtató | Teljesen automatikus forrasztópaszta nyomtató (a NeoDen ND450 példaként) |
| Igazítási módszer | Kézi vagy mechanikus beállító csapok, hajlamosak az emberi hibákra | Kettős CCD látás-alapú automatikus jelfelismerés és 3-tengelyes mikron szintű korrekció |
| PCB be-/kimeneti módszer | PCB-k kézi elhelyezése és eltávolítása | Automatikus vasúti szállítás, zökkenőmentesen integrálható az SMT összeszerelő sorokkal |
| Squeegee Control | A gumibetét kézi működtetése rendkívül instabil nyomást és sebességet eredményez | Elektromos és pneumatikus úszó gumibetét fej, szoftverrel pontosan beállított nyomással és sebességgel |
| Stencil tisztítás | Kézi leállítás szükséges a sablon aljának időszakos törléséhez | Konfigurálható automatizált időszakos törlés (száraz/nedves/vákuumszívás) |
| Alkalmazások | K+F prototípusok, nagyon kis-tételes vagy alacsony-költségvetésű gyártás | Közepes- |
Ellenőrzőlista, amelyet a berendezés-beszállítók rendelkezésére kell bocsátani vásárlás előtt
Mielőtt ajánlatot vagy árajánlatot kérne a forrasztópaszta-nyomtatóktól, javasoljuk, hogy készítse el a következő információkat, hogy a műszaki csapat pontosan tudja értékelni a berendezés alkalmasságát:
- PCB méretek:Maximális és minimális hosszúság és szélesség (mm), PCB vastagság tartomány.
- Stencil méretei:Általános stencil külső méretei (pl. 736 mm × 736 mm).
- A termék összetettsége:Függetlenül attól, hogy a kialakítás tartalmaz-e finom -osztású alkatrészeket, mint például a 0201, 01005 vagy 0,4 mm-es BGA/QFN.
- Gyártási mód és kapacitásigény:Átlagos napi termelési kapacitásigény, átváltási gyakoriság, valamint az, hogy a gyártás önálló gépen vagy soron belüli automatizált gyártósoron történik.
- Gyári infrastruktúra:Győződjön meg arról, hogy a telephely képes-e stabil, legalább 0,6 MPa sűrített levegő forrást és szabványos működési környezetet (hőmérséklet 20–26 fok, páratartalom 45–70%) biztosítani.
GYIK
K: Mi az a forrasztópaszta nyomtató?
V: A forrasztópaszta-nyomtató egy alapvető SMT elülső-eszköz, amely egy acélsablon nyílásain keresztül precízen ragasztja fel a pasztát-a NYÁK lapokra.
K: A forrasztópaszta nyomtató ugyanaz, mint egy hagyományos szitanyomtató?
V: Nem, nem egyformák. A szitanyomtatókat általában hagyományos szitanyomtatáshoz (például szöveg- és tintanyomtatáshoz) használják, míg az SMT forrasztópaszta-nyomtatók nagy-precíziós fémsablonokat használnak, és mikron-szintű látásbeállító rendszereket és szigorú kioldás-szabályozást igényelnek.
K: A forrasztópaszta nyomtatóhoz szükség van sűrített levegő ellátásra?
V: Igen. A teljesen automatikus forrasztópaszta-nyomtatók általában sűrített levegőt igényelnek a szorítómechanizmusok, a stencilreteszelés vagy a pneumatikus gumibetét felfüggesztése érdekében. Például a NeoDen ND450 nem kevesebb, mint 0,6 MPa nyomású sűrített levegőt igényel.
K: Milyen gyári környezet szükséges a forrasztópaszta nyomtatásához?
V: Javasoljuk, hogy tiszta helyiségben működjön állandó hőmérsékletű és páratartalmú. A standard ajánlott környezet 20–26 fok, relatív páratartalom 45–70 %, hogy megakadályozzuk a forrasztópaszta viszkozitásában bekövetkező változásokat vagy a rendellenes környezeti feltételek miatti kiszáradást.

Következtetés
A forrasztópaszta nyomtató kiválasztásakor nem szabad vakon követni a magas specifikációkat, hanem inkább a következő logikai sorrend alapján kell értékelni a berendezést: PCB specifikációk ➔ gyártási tétel mérete ➔ automatizáltság foka ➔ látáspontosság ➔ értékesítés utáni-támogatás.
Ha költséghatékony{0}}megoldást keres, amely ötvözi az ipari-minőségű pontosságot, a stabil szállítószalag-követést, a kettős-kamerás látásjavítást és az automatizált tisztítási képességeket, a NeoDen ND450 automata forrasztópaszta nyomtató átfogó folyamattámogatást tud nyújtani.
[Tekintse meg a NeoDen ND450 részletes műszaki adatait]
[Kiválasztási tanácsért és árajánlatért forduljon SMT mérnökeinkhez]